Стратегічна інтеграція SLS-технологій у сучасне промислове виробництво
Сьогодні впровадження адитивних технологій перетворилося з експериментального напряму на ключовий елемент гнучкого виробництва. Серед різноманіття методів 3D-друку технологія селективного лазерного спікання (SLS) посідає чільне місце як один із найефективніших інструментів для виготовлення функціональних кінцевих деталей і складних прототипів. Перехід від субтрактивного виробництва до SLS дає змогу підприємствам скоротити час виведення продукції на ринок та оптимізувати ланцюги постачання.
За даними аналітичних звітів у галузі адитивного виробництва, зокрема Wohlers Report, а також досліджень Fraunhofer ILT — одного з провідних світових науково-дослідних інститутів у сфері лазерних технологій, — використання промислового SLS-друку дає змогу скоротити витрати на виготовлення малосерійних партій на 40–60% порівняно з литтям під тиском, повністю усуваючи потребу в дорогому оснащенні.
Давайте разом з експертами у 3D-технологіях 3DPrinter розглянемо основи SLS-друку та ключові переваги для промисловості.
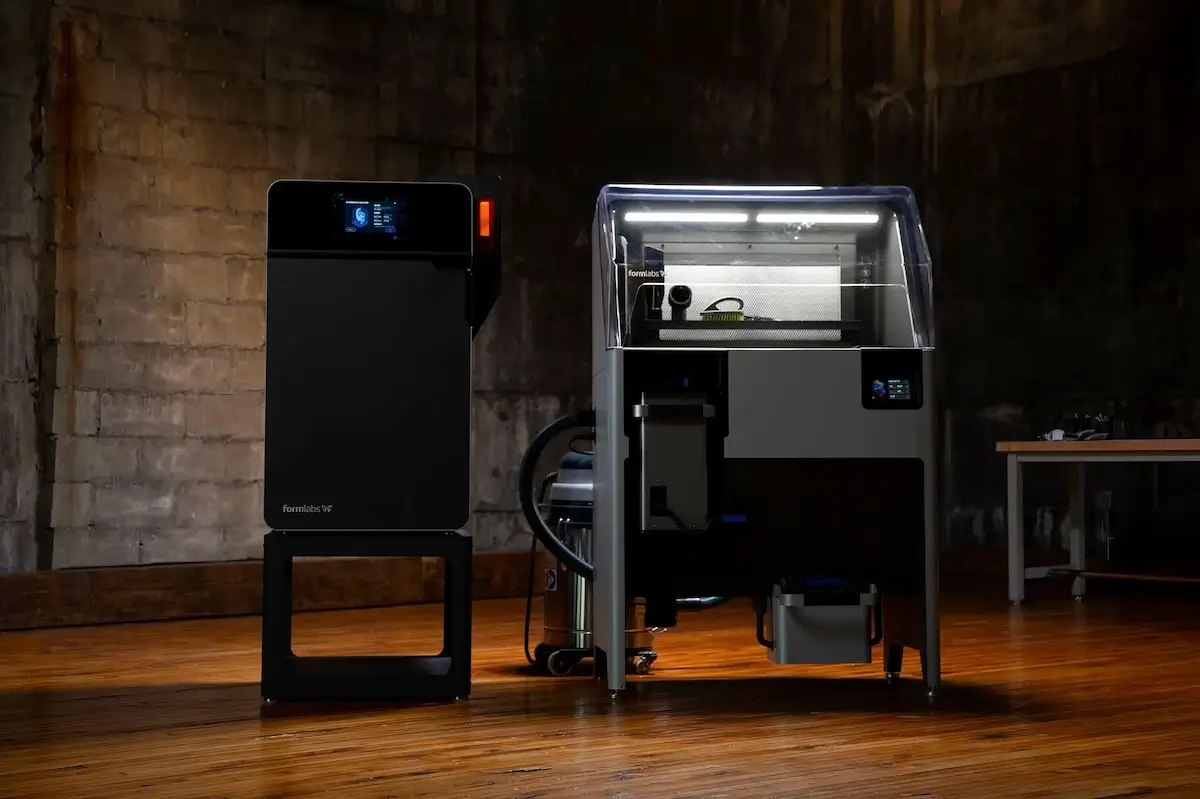
Технологічні засади та матеріалознавчий потенціал SLS
Технологія SLS базується на пошаровому спіканні порошкових матеріалів за допомогою лазерного випромінювання (CO₂- або волоконні лазери). Робочу камеру принтера нагрівають до температури, трохи нижчої за температуру плавлення полімеру, що мінімізує термічні деформації та енерговитрати.
Головною перевагою SLS є відсутність потреби в підтримувальних структурах. Неспечений порошок у робочому об’ємі слугує природною опорою для навислих елементів геометрії. Це відкриває широкі можливості для проєктування (DfAM) і дає змогу створювати складні внутрішні канали, пористі структури та консолідовані вузли.
Основними промисловими матеріалами для SLS-систем є:
- Поліамід 12 (PA12) — універсальний термопласт із високою механічною міцністю та стійкістю, який широко застосовується в автомобілебудуванні й приладобудуванні.
- Поліамід 11 (PA11) — біосумісний полімер із підвищеною гнучкістю та ударною в’язкістю для аерокосмічної й медичної галузей.
- Композити на основі PA (Glass-filled / Carbon-filled) — матеріали, армовані скловолокном або вуглеволокном, призначені для деталей із підвищеними вимогами до жорсткості.
- Термопластичний поліуретан (TPU) — еластомерний матеріал для виготовлення демпферів, ущільнювачів і гнучких патрубків.
Завдяки суцільній дифузії матеріалу деталі мають майже ізотропні механічні властивості. Згідно зі стандартом ISO/ASTM 52900, міцність SLS-виробів уздовж осі Z досягає 85–95% від міцності в площині XY, що принципово відрізняє їх від деталей, виготовлених методом FDM.
Архітектура інтеграції SLS-обладнання у виробничий процес
Впровадження промислових SLS-систем, з якими, до речі, можна ознайомитися детальніше на сайті 3dprinter.com.ua, потребує комплексної перебудови інженерних процесів. Досвід провідних виробників обладнання, таких як EOS GmbH, Materialise та Formlabs, свідчить, що успішна трансформація досягається у три етапи.
Перший етап передбачає інженерний аудит. Проводять ревізію номенклатури деталей компанії з метою виявлення позицій, для яких застосування DfAM забезпечує найбільший економічний ефект. Інженери використовують топологічну оптимізацію для зменшення маси виробу та об’єднують багатокомпонентні складальні вузли в єдину цілісну деталь.
Другий етап полягає у створенні інфраструктури постобробки. Вона займає до 50% загального виробничого циклу виготовлення SLS-деталі та включає розпакування камери, піскоструминне очищення й хімічне вирівнювання поверхні.
Третій етап охоплює інтеграцію SLS-установок у цифрову систему управління підприємством (MES/ERP). Використання програмних рішень (Materialise Streamics, EOSCONNECT) дає змогу відстежувати параметри кожного шару спікання в режимі реального часу та забезпечувати повну простежуваність відповідно до вимог стандартів AS9100 або ISO 13485.
Економічна ефективність та оптимізація ланцюгів постачання
Застосування SLS-технології змінює традиційні економічні моделі виробництва. Відсутність витрат на виготовлення штампів робить вартість першої деталі тотожною вартості тисячної, трансформуючи підхід до визначення точки беззбитковості.
Основними чинниками підвищення економічної ефективності під час упровадження SLS є:
- Зниження капітальних витрат на стартове оснащення. Відсутність потреби у виготовленні металевих пресформ зменшує початкові інвестиції в проєкт на десятки тисяч євро.
- Оптимізація складських запасів. Компанії переходять від фізичного зберігання деталей до цифрових складів, виготовляючи деталі за потреби.
- Ефективне використання сировини. Коефіцієнт повторного використання неспеченого порошку становить від 50% до 80%, що знижує питомі витрати матеріалу.
Приклад із практики. За даними звіту німецького дослідницького центру VDI, автомобільний концерн, який замінив 12 збірних металевих деталей кронштейна однією монолітною SLS-деталлю з поліаміду PA12 Glass-Filled, досяг зменшення маси вузла на 38%, скоротив час складання на 82% та зменшив тривалість виробничого циклу з шести тижнів до трьох днів.
Контроль якості, виклики та стандартизація
Попри численні переваги, промислове застосування SLS пов’язане з низкою технічних викликів. Одним із ключових є управління деградацією полімерного порошку. Під час нагрівання в робочій камері неспечений порошок зазнає термічного старіння. Для підтримання стабільної якості деталей необхідно суворо дотримуватися пропорції змішування свіжого та повторно використаного порошку.
Виробничі процеси мають відповідати міжнародним вимогам, викладеним у серії стандартів ISO/ASTM 52910 (проєктування для адитивного виробництва) та ISO/ASTM 52920 (вимоги до кваліфікації адитивних виробничих майданчиків).
Для забезпечення стабільності процесу застосовують системи моніторингу in situ, які вимірюють розподіл температури порошкового шару, товщину шару, сформованого ножем рекоатера, та потужність лазера. Виявлення мікродефектів під час друку дає змогу оперативно скоригувати процес або зупинити дефектний цикл до його завершення, оптимізуючи витрати сировини.
Висновок
Упровадження промислових 3D-принтерів і SLS-технологій у виробничі процеси сучасного підприємства є стратегічним кроком на шляху до Індустрії 4.0. Перехід на SLS дає змогу досягти унікального поєднання геометричної складності, високих механічних характеристик та економічної гнучкості.
Організація замкненого виробничого циклу, що охоплює DfAM-проєктування, автоматизований моніторинг і ефективну постобробку, перетворює SLS із допоміжного інструменту прототипування на потужну технологію серійного виготовлення високотехнологічної продукції.