Литейное производство чугуна: этапы, контроль и требования к отливкам
Качество чугунной отливки формируется на всех этапах производства — от подготовки исходных материалов и оснастки до охлаждения металла и механической обработки. Даже правильно спроектированная форма не гарантирует получения детали требуемого качества, если нарушена последовательность технологических операций.
Промышленное литейное производство чугуна поэтому рассматривается как единый технологический процесс. Для каждой детали необходимо согласовать требования чертежа, характеристики материала, конструкцию формы, условия заполнения и последующий контроль. Такой подход особенно важен при изготовлении комплектующих для машин и оборудования, а также при восстановлении деталей для ремонтного производства.
Подготовка формы и расплава
Первый этап связан с подготовкой технологической оснастки и материалов. Форма должна точно воспроизводить заданную геометрию с учетом технологических уклонов и припусков на механическую обработку. Если конструкция содержит внутренние полости или каналы, дополнительно подготавливаются стержневые элементы.
Что контролируют перед заливкой
- соответствие модельной и стержневой оснастки утвержденной конструкции;
- правильность установки стержней и элементов формы;
- состояние рабочих поверхностей формы;
- соответствие подготовленного материала установленным требованиям;
- готовность формы к заполнению расплавом;
- наличие предусмотренных технологией элементов литниковой и питающей системы.
Почему подготовка формы влияет на будущую деталь
Положение разъема, стержней и литниковой системы определяет условия заполнения и последующего затвердевания металла. Ошибки сборки могут привести к смещению элементов, нарушению геометрии или появлению дефектов, которые уже невозможно устранить обычной механической обработкой.
Заливка и формирование отливки
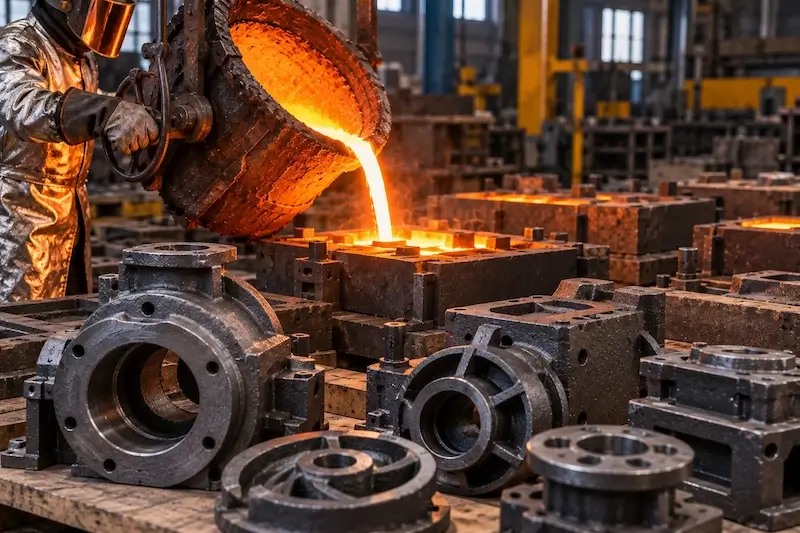
После подготовки формы выполняется заливка расплава. На этом этапе важно обеспечить предусмотренные технологией условия поступления металла в полость формы и его последующего затвердевания. Для сложных деталей особенно значимым становится управление процессом формирования массивных и тонкостенных участков.
От чего зависит качество заполнения формы
| Фактор | Влияние на отливку |
|---|---|
| Конструкция литниковой системы | Определяет направление и условия поступления металла в форму |
| Геометрия детали | Влияет на заполнение отдельных участков и характер затвердевания |
| Толщина сечений | Учитывается при формировании структуры металла и возможной усадке |
| Расположение массивных зон | Требует технологического учета при проектировании питания отливки |
| Состояние формы | Влияет на стабильность получения заданной геометрии и поверхности |
Почему одинаковые детали требуют стабильной технологии
При повторяющемся выпуске важно не только получить первую пригодную отливку, но и обеспечить воспроизводимость результата. Поэтому технологические решения фиксируют в производственной документации, а контроль выполняют на определенных этапах процесса. Это особенно важно для деталей, которые затем устанавливаются в однотипные узлы оборудования.
Выбивка, очистка и первичный контроль
После затвердевания металла форму разбирают или выбивают, а отливку очищают от формовочных материалов. Затем удаляются литники и другие технологические элементы. Полученная заготовка становится доступной для визуального и геометрического контроля.
Какие дефекты выявляют после выбивки
| Возможная проблема | Что необходимо проверить |
|---|---|
| Поверхностные дефекты | Состояние рабочих и внешних поверхностей отливки |
| Нарушение геометрии | Размеры, положение элементов и соответствие чертежу |
| Дефекты в зоне соединения элементов формы | Поверхность разъема и взаимное положение частей формы |
| Дефекты внутренних полостей | Состояние доступных внутренних поверхностей и соответствие конструкции |
| Следы литников и технологических элементов | Качество удаления и возможность дальнейшей обработки |
Когда требуется дополнительный контроль
Для ответственных деталей визуального осмотра недостаточно. Вид контроля определяется назначением изделия, требованиями чертежа и согласованной технической документацией. При необходимости оцениваются внутреннее состояние, геометрия и другие характеристики, которые невозможно надежно определить только по внешнему виду.
Механическая обработка и приемка детали
После первичного контроля отливка может поступать на механическую обработку. На станке формируются окончательные размеры посадочных поверхностей, отверстий, плоскостей и других элементов, для которых чертежом установлены соответствующие требования.
Как связаны отливка и готовая деталь
- На этапе проектирования определяются поверхности, которые будут обрабатываться.
- В конструкции отливки предусматриваются необходимые припуски.
- После очистки проверяется возможность дальнейшей обработки заготовки.
- На станке выполняется получение заданных размеров и поверхностей.
- Готовая деталь контролируется по требованиям конструкторской документации.
Требования к готовой чугунной детали
Приемка должна учитывать не только отдельные размеры, но и взаимное положение ответственных поверхностей. Для детали, устанавливаемой в существующий механизм, критичными могут быть посадки, межосевые расстояния, плоскости сопряжения и расположение отверстий. Поэтому итоговый контроль должен быть связан с реальной функцией изделия в составе оборудования.
Для украинского промышленного производства это особенно актуально при ремонте машин и оборудования, когда отливка изготавливается взамен снятой с эксплуатации детали. Перед запуском такого заказа важно согласовать чертеж или образец, материал, требования к отливке, объем механической обработки и порядок контроля. Это позволяет связать литейный процесс с последующими операциями и получить не просто металлическую заготовку, а деталь, пригодную для установки в конкретный узел.