КЕЙС: «Бережливое производство» в действии
Со временем она приобрела стройный вид, появились готовые решения, которые теперь тиражируются по всему заводу. Цель программы "Бережливое производство" закреплена приказом и сформулирована следующим образом: "Создать производственную систему, которая без потерь реагирует на изменения конъюнктуры, позволяет получать заказы минимального объема и способствует снижению затрат".
Сегодня на заводе одновременно реализуются пять блоков программы.
- Новая организация производства и планирования продукции.
Цель: организовать потоки работ, каждый этап которых приносит добавленную ценность.
Для достижения цели используется следующий алгоритм:
- взять список продукции по укрупненной или уточненной номенклатуре; отсортировать (по убыванию) продукцию по тоннажу или деньгам;
- выявить долю каждого наименования в общем итоге;
- накопительным итогом определить долю продукции, в рамках которой обрабатываются 80% тоннажа или денег. Она, как правило, составляет от 15 до 23% (правило Парето);
- отсортировать список по рентабельности/нерентабельности продукции;
- для рентабельной продукции сократить производственный цикл основных потоков в 2 раза (предварительный анализ выявил наличие запаса в 5-10 (!) раз);
- для нерентабельной продукции выйти на положительную рентабельность основных потоков в 2%.
Чтобы максимально приблизить время прохождения продукции по потоку к тому сроку, при котором на каждом этапе создается добавленная ценность, мы применяем метод "обдувки": пропускаем по потоку одну заготовку (изделие), при этом экономические показатели во внимание не принимаем.
- ТРМ1 — предельная эффективность обслуживания оборудования (в заводском понимании).
Цель: минимизировать риски, связанные с поломкой оборудования.
Данный блок включает в себя две составляющие.
-
1) Профилактическое обслуживание оборудования: составление и исполнение графиков обязательных ежедневных процедур (смазка, очистка, общая проверка оборудования). На эти работы приходится до 30% ежедневной загруженности рабочих. Практика показала, что сотрудников сложно заставить составлять эти графики, а также исполнять их.
2) Повышение качества ремонта оборудования, осуществляемое в два этапа (рис. 1).
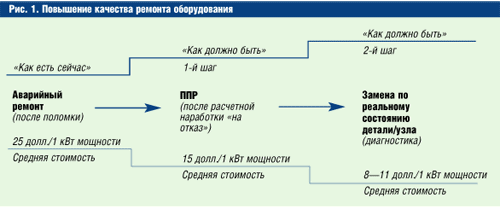
Этап 1. Формирование ремонтной истории (на российских промышленных предприятиях ее, как правило, нет):
- ввести учет простоев (бланк "Отчет о простоях и выполнении работ");
- составить схему поузловой разбивки оборудования (табличное описание);
- рассчитать наработку на отказ узлов/деталей и/или взять статистику выхода из строя узлов/деталей;
- составить график плановой замены узлов/деталей по наработке на отказ — планово-предупредительных ремонтов (ППР);
- реализовать график ППР, проставив отметки о заменах в схеме поузловой разбивки оборудования.
Этап 2. Переход к замене узлов/деталей в соответствии с их реальным состоянием. Для этого необходимо выделить:
- высоконагруженные узлы/детали; узлы/детали с широким диапазоном вращающего движения;
- узлы/детали, работающие при высоких температурах и/или в запыленной среде;
- детали большой металлоемкости; трудно разбираемые узлы/детали.
- Кайдзен основного производственного потока.
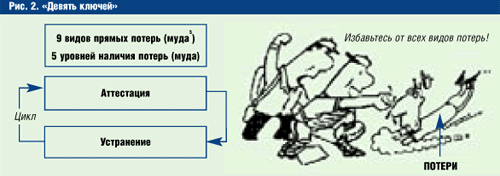
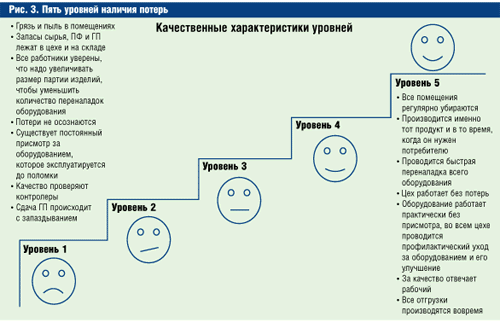
Цель: постоянное совершенствование в выявлении и устранении потерь в основном производственном потоке. Мы используем аттестационные карты (рис. 2) (для рабочих мест и помещений цеха/отдела) по девяти показателям — девяти видам потерь: запасам, дефектам, простоям, перепроизводству, лишним движениям, утере творческого подхода персонала, ненужной транспортировке, избыточным процессам, беспорядку на рабочем месте. Потери исключаются одна за другой путем цикличной аттестации — установления показателей соответствия "Бережливому производству" по пяти уровням наличия потерь. С первого, который фиксирует сегодняшнее состояние "мы такие", до цели пятого уровня "такими мы хотим стать" (рис. 3).
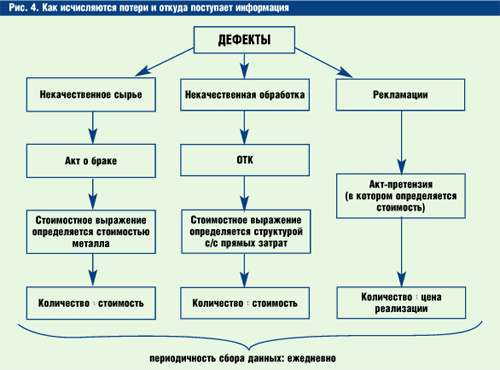
Для трех видов потерь — запасов, простоев, дефектов — мы разработали "Модель экономического расчета стоимостного выражения потерь" (рис. 4), которая основывается на учетной документации завода и понятна цеховым работникам.
- Общезаводские запасы.
- Энергосбережение.
Результатом внедрения общезаводской программы "Бережливое производство" стало вовлечение работников КУМЗа в систему преобразований, изменение их отношения к работе. У людей разбужены здоровые амбиции, а также желание работать по-другому.
Об авторах:
-
Утробина Ирина — Руководитель общезаводского проекта "Бережливое производство" ОАО "КУМЗ"
Щепетов Евгений — Заместитель генерального директора по реинжинирингу бизнес-процессов ОАО "КУМЗ"